Artykuł sponsorowany
Od czego zależy trwałość zregenerowanego stopnia śrubowego po powrocie do pracy
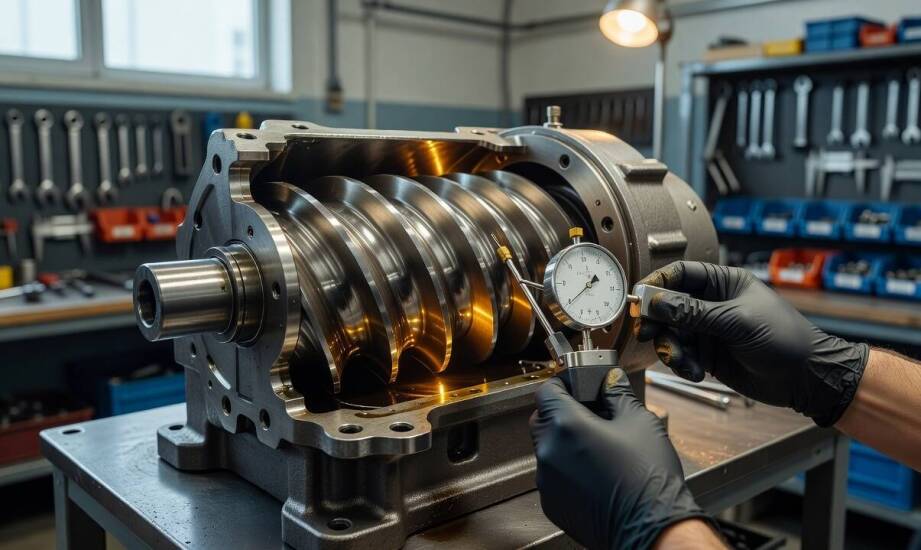
Jakość odtworzenia stopnia śrubowego rzadko ujawnia się w pierwszych minutach po uruchomieniu urządzenia. Sam pomyślny rozruch i praca na biegu jałowym nie dają pełnego obrazu sytuacji, a maszyna wydaje się działać bez zarzutu. Prawdziwym testem dla zregenerowanego bloku jest utrzymanie nominalnej wydajności, stabilnego ciśnienia oraz właściwej temperatury podczas długotrwałej pracy pod stałym obciążeniem produkcyjnym. Właśnie w takich warunkach wychodzą na jaw ewentualne niedociągnięcia w obróbce ubytków profilu lub błędy w regulacji odległości między elementami współpracującymi. Profesjonalnie wykonana regeneracja zakłada, że urządzenie odzyska parametry zbliżone do fabrycznych i utrzyma je przez kolejne tysiące roboczogodzin. Zjawiska termiczne i mechaniczne zachodzące podczas intensywnego sprężania szybko weryfikują jakość przeprowadzonych prac tokarskich i frezerskich.
Przeczytaj również: Jakie są korzyści z odświeżania wnętrz istniejących aptek?
Pomiar geometrii wirników oraz precyzja montażu
Weryfikacja luzów przed demontażem i po obróbce stanowi fundament oceny, czy pierwotna geometria została poprawnie odtworzona. Należy wyraźnie oddzielić luzy samych wirników względem korpusu od tolerancji łożysk. Dokumentacja techniczna przemysłowych modeli takich marek jak Ingersoll Rand czy Atlas Copco określa dopuszczalny luz łożysk na poziomie około 0,02 mm, podczas gdy skrajnie wyeksploatowane komponenty potrafią wykazywać nawet 0,3 mm odchylenia. Z kolei odległości między samymi rotorami są kalibrowane tak, aby przy naturalnej rozszerzalności cieplnej materiału nie doszło do zjawiska bezpośredniego tarcia. Zbyt duża szczelina powoduje wewnętrzne cofanie się sprężanego powietrza, co drastycznie obniża sprawność maszyny i zmusza silnik do pobierania większej ilości prądu.
Przeczytaj również: Jak aparaty słuchowe mogą poprawić jakość życia seniorów?
Wymiana i kalibracja łożysk tocznych oraz uszczelnień bezpośrednio wpływa na ograniczenie drgań i redukcję temperatury wewnątrz korpusu. Mechanicy dokonują precyzyjnego montażu z wykorzystaniem certyfikowanych narzędzi, dbając o właściwe momenty dokręcenia każdego rzędu śrub. Zastosowanie nowych komponentów z odpowiednim pasowaniem zmniejsza ryzyko przyspieszonego zużycia powierzchni roboczych. Po ostatecznym złożeniu mechanizmu konieczne jest wykonanie specjalistycznych badań. Diagnostyka wibroakustyczna na stanowisku próbnym pozwala wykryć mikrowibracje, które w docelowym układzie bardzo szybko doprowadziłyby do zniszczenia gniazd łożyskowych i ponownej awarii. Doświadczenia inżynierów firmy Air Comp Tomasz Majrowski jednoznacznie wskazują, że pominięcie testów drganiowych to najczęstsza przyczyna przedwczesnych zatarć po powierzchownym remoncie.
Przeczytaj również: Jak drzwi szklane wpływają na estetykę łazienki?
Warunki eksploatacji, filtracja oraz kondycja całego układu
Codzienna eksploatacja i dbałość o czystość linii pneumatycznej bezlitośnie weryfikują, czy przeprowadzona naprawa sprężarek śrubowych przełoży się na długotrwałą żywotność urządzenia. Kluczowym czynnikiem pozostaje jakość oleju, który w kompresorach śrubowych realizuje jednocześnie trzy skomplikowane zadania: smaruje elementy obrotowe, odbiera olbrzymie ilości nadmiaru ciepła i uszczelnia maleńkie przestrzenie między wirnikami. Optymalna temperatura powrotu środka smarnego zazwyczaj mieści się w przedziale od 40 do 60 stopni Celsjusza. Zastosowanie nieodpowiedniego płynu lub zaniedbanie cyklicznych wymian separatorów prowadzi do postępującego koksowania, zaniku filmu smarnego i destrukcji układu. Trwałość samego oleju oraz żywotność całego bloku nie są wyznaczane przez jedną uniwersalną barierę godzinową. Rzeczywisty czas bezawaryjnej pracy zależy niemal w całości od obciążeń, temperatury otoczenia oraz sumiennego przestrzegania interwałów serwisowych zalecanych w dokumentacji technicznej.
Otoczenie robocze potrafi zniweczyć efekty nawet najbardziej zaawansowanej obróbki mechanicznej. Zapylenie hali produkcyjnej, wysokie stężenie wilgoci w zasysanym powietrzu oraz niedrożność zewnętrznych mat chłodzących narzucają na stopień sprężający gigantyczne obciążenie. Niestabilne warunki w instalacji zmuszają maszynę do ciągłej pracy w niekorzystnym reżimie termicznym, co natychmiast degraduje uszczelnienia wału i przyspiesza oksydację płynów smarnych. Audyt sprężonego powietrza stanowi naturalne i wysoce pożądane uzupełnienie ingerencji serwisowej. Analiza instalacji ujawnia miejsca wycieków medium, które bardzo często odpowiadają za stratę sięgającą nawet jednej czwartej wyprodukowanego gazu. Uszczelnienie rurociągów sprawia, że kompresor znacznie rzadziej tłoczy pod maksymalnym obciążeniem, zyskując cenne przestoje na schłodzenie obudowy.
Kompleksowa ocena efektywności zregenerowanego bloku wymaga spojrzenia na system dystrybucji jako nierozerwalną i spójną całość. Pomiary przepływu, ciśnienia roboczego i realnego poboru mocy elektrycznej wykonane przed demontażem oraz po powrocie maszyny do fabryki dostarczają mierzalnych danych o opłacalności inwestycji. Zestawienie parametrów wlotowych z wynikami po montażu jednoznacznie wykazuje poprawę sprawności wolumetrycznej całego układu.
Utrzymanie wysokiej wydajności po ingerencji w serce maszyny opiera się na łańcuchu ściśle powiązanych ze sobą procesów mechanicznych i eksploatacyjnych. Sama regeneracja korpusu i wirników to zaledwie punkt wyjścia do prawidłowego i bezpiecznego funkcjonowania kompresora w wymagającym środowisku produkcyjnym. Długotrwała żywotność zależy w równej mierze od precyzji spasowania nowych łożysk, stabilności fizykochemicznej układu smarowania oraz obciążeń narzucanych przez nieszczelną sieć pneumatyczną. Regularne monitorowanie parametrów drganiowych, rygorystyczna dbałość o czystość filtrów i błyskawiczne reagowanie na ubytki ciśnienia pozwalają eksploatować odnowiony stopień sprężający przez wiele lat bez ryzyka nagłej awarii.
Kategorie artykułów
Polecane artykuły

Jak związki humusowe wpisują się w wsparcie jelit i mikrobiomu

Jak dobrać moc instalacji do domu w Cieszynie bez przewymiarowania i niedoboru energii

Jakie są najlepsze praktyki w zabezpieczeniach ppoż. dla konstrukcji stalowych?
