Artykuł sponsorowany
Kiedy spoina ze stali nierdzewnej wymaga procedur kwalifikacyjnych zamiast samego doświadczenia spawacza
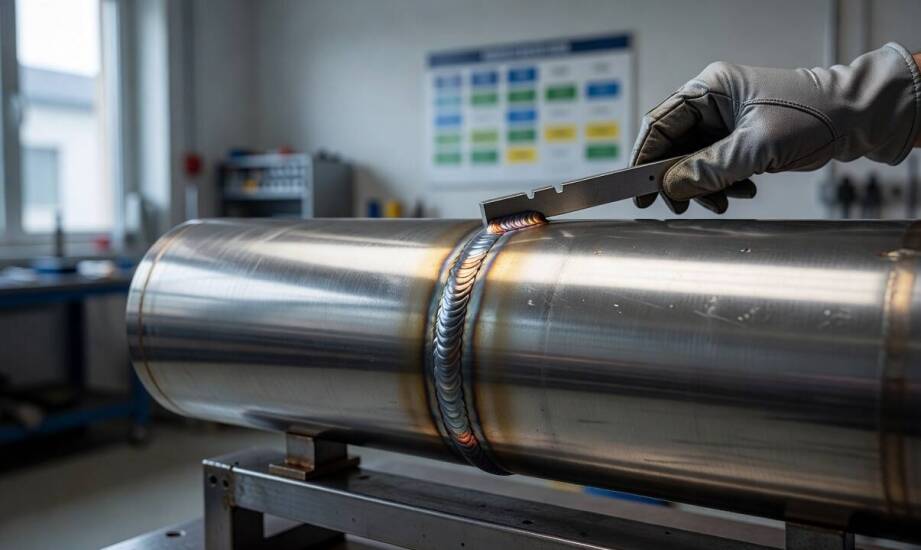
W produkcji elementów ze stali nierdzewnej regularnie zdarza się, że złącze wygląda nienagannie na pierwszy rzut oka, a mimo to nie przechodzi rygorystycznego odbioru technicznego. Powodem są specyficzne wymagania dotyczące odporności korozyjnej, wytrzymałości mechanicznej oraz szczelności, które zdecydowanie wykraczają poza podstawową kontrolę wizualną. Kiedy projekt zakłada pracę w agresywnym środowisku lub przenoszenie dużych obciążeń, inwestorzy wymagają twardych dowodów na to, że technologia łączenia materiałów jest w pełni bezpieczna. Sama wiedza praktyczna pracownika na hali produkcyjnej przestaje wystarczać, a na pierwszy plan wysuwają się znormalizowane procedury inżynieryjne.
Przeczytaj również: Gdzie kupować lemiesze Kverneland?
Dlaczego samo doświadczenie spawacza nie gwarantuje powtarzalności złączy
Wieloletnia praktyka i odpowiednia technika pozwalają wykonać pojedynczą, w pełni poprawną spoinę w konkretnych warunkach warsztatowych. Jednak powtarzalność wysokiej jakości w seryjnej produkcji przemysłowej wymaga wdrożenia udokumentowanego procesu, który precyzyjnie definiuje wszystkie parametry pracy oraz dopuszczalne odchylenia. Bez ustandaryzowanych wytycznych każda kolejna partia materiału może wykazywać mikroskopijne różnice w strukturze metalurgicznej lub w stanie powierzchni. W przypadku stopów kwasoodpornych i nierdzewnych nawet niewielka zmiana ilości wprowadzonego ciepła prowadzi do przegrzania, co natychmiast obniża lokalną odporność na zjawisko korozji.
Przeczytaj również: Mycie przeszkleń na wysokościach: usługi alpinistyczne w Bytomiu
Certyfikowana kwalifikacja spawacza według normy EN ISO 9606-1 precyzuje dokładny zakres uprawnień osoby wykonującej złącza, ale potwierdza jedynie zdolności manualne człowieka. Pracownik potrafi utrzymać łuk i poprowadzić spoinę, ale to technologia musi gwarantować zachowanie właściwości fizykochemicznych materiału po jego stopieniu i ponownym zakrzepnięciu. Aby uniknąć odrzutów podczas zaawansowanych badań defektoskopowych, zakład produkcyjny Estimet opiera swoje procesy na ściśle określonych instrukcjach. Tylko połączenie weryfikowanych umiejętności z rygorystycznymi procedurami zapewnia trwałość niezbędną przy tworzeniu wymagających konstrukcji.
Przeczytaj również: Artmix Plus okna - wybór odpowiednich szyb i ich właściwości
Procedury WPS i WPQR a wymogi normatywne dla konstrukcji ze stali nierdzewnej
Przejście z fazy prób do seryjnej realizacji wiąże się z koniecznością opracowania instrukcji technologicznej WPS w oparciu o wytyczne normy ISO 15609-1. Dokument ten określa dokładne parametry pracy maszyny i spawacza, takie jak rodzaj prądu, prędkość podawania spoiwa, przepływ gazu osłonowego oraz prawidłowa kolejność kładzenia poszczególnych ściegów. Zanim instrukcja trafi na stanowisko robocze, wymaga zatwierdzenia poprzez protokół kwalifikacji technologii WPQR, przeprowadzany według normy ISO 15614-1. Oznacza to, że próbka referencyjna przechodzi serię badań niszczących i nieniszczących, które dowodzą odpowiedniej wytrzymałości złącza.
Poziom wymaganej dokumentacji zależy bezpośrednio od ostatecznego przeznaczenia wyrobu. Przepisy wyraźnie rozdzielają wymagania dla konstrukcji budowlanych od wytycznych dla instalacji ciśnieniowych. Szkielety i elementy nośne objęte rozporządzeniem CPR podlegają normie EN 1090, która uzależnia rygor techniczny od nadanej klasy wykonania EXC. Już od klasy EXC2 wymagane jest pełne udokumentowanie procedur WPS i WPQR. Zupełnie odrębnym reżimem prawnym jest dyrektywa ciśnieniowa PED, która dotyczy zbiorników i rurociągów. W przypadku PED procedury kwalifikacyjne muszą być dodatkowo zatwierdzane przez niezależną jednostkę notyfikowaną. Spawanie stali nierdzewnej w obu tych rygorach wymaga zupełnie innego podejścia do kontroli jakości niż w przypadku lekkich elementów dekoracyjnych.
Techniczna ochrona realizacji przemysłowej
Formalna kwalifikacja procesu funkcjonuje nie tylko jako wymóg prawny, ale przede wszystkim jako narzędzie chroniące cały projekt przed kosztownymi poprawkami. Kiedy gotowy detal wchodzi w skład instalacji chemicznej lub przenosi obciążenia dynamiczne, udokumentowana technologia przenosi odpowiedzialność z pracownika na obiektywnie sprawdzony system. Błędy wykryte dopiero na etapie montażu końcowego generują ogromne straty materiałowe, dlatego badanie próbek stanowi skuteczną formę ubezpieczenia dla inwestora.
W przypadkach bardzo niskiego ryzyka użytkowania, obejmujących obudowy maszyn, stelaże meblowe czy osłony wizualne, prostszy opis parametrów często okazuje się wystarczający. Kluczowe pozostaje tam zachowanie powtarzalności wymiarowej oraz spełnienie podstawowych wymagań estetycznych. Ostateczna decyzja o wdrożeniu pełnych badań zależy od analizy środowiska pracy spoiny. Zrozumienie różnic między tymi reżimami pozwala racjonalnie optymalizować koszty, utrzymując jednocześnie pełną zgodność z bezpieczeństwem konstrukcyjnym.
Kategorie artykułów
Polecane artykuły

Jak związki humusowe wpisują się w wsparcie jelit i mikrobiomu

Jak dobrać moc instalacji do domu w Cieszynie bez przewymiarowania i niedoboru energii

Jakie są najlepsze praktyki w zabezpieczeniach ppoż. dla konstrukcji stalowych?
